


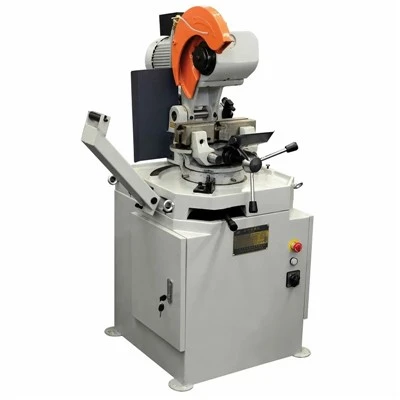
Stroj za piljenje kvadratnih cijevi
Industrijska pila za četvrtaste cijevi: tehničke specifikacije i vodič za nabavu
Industrijska pila za četvrtaste cijevi projektirana je za visoko{0}}precizno rezanje strukturalnih kvadratnih i pravokutnih šupljih dijelova (HSS)-bez srha. Izgrađen oko čvrste baze od lijevanog-željeza i pokretan servo-kontroliranim sustavom dodavanja, ovaj stroj cilja na-proizvodna okruženja u kojima dimenzionalna točnost i kontinuirani-rad u više smjena određuju propusnost linije.
Za razliku od-pila za rezanje opće namjene, ovaj sustav kombinira kruto stezanje obratka s obje strane reza (-vodoravno i okomito stezanje dvostrukog djelovanja) s programabilnim brzinama rezanja. Ova konfiguracija smanjuje vibracije, produljuje životni vijek TCT lista pile ili hladne pile i eliminira toplinsku distorziju tipičnu za abrazivne metode rezanja.
Tehničke specifikacije
|
Parametar |
Standardni model (STS-100) |
Model za-teške uvjete (STS-150) |
|
Maksimalni kapacitet rezanja kvadratne cijevi |
100 x 100 mm (3,94 x 3,94 in) |
150 x 150 mm (5,90 x 5,90 in) |
|
Maksimalni kapacitet pravokutne cijevi |
120 x 80 mm (4,72 x 3,15 inča) |
200 x 100 mm (7,87 x 3,94 in) |
|
Maksimalna debljina stijenke |
6,0 mm (0,24 in) |
12,0 mm (0,47 in) |
|
Promjer lista pile |
285 - 315 mm |
360 - 450 mm |
|
Raspon brzine vretena |
60 - 200 RPM (pokrenut-inverterom) |
40 - 120 RPM (pogon mjenjača) |
|
Snaga servo motora za hranjenje |
1,5 kW |
3,0 kW |
|
Snaga motora oštrice pile |
4,0 kW |
7,5 kW |
|
Točnost rezanja po duljini |
+/- 0.10 mm |
+/- 0.15 mm |
|
Minimalna duljina ostatka |
50 mm |
80 mm |
|
Radni tlak zraka |
0.6 - 0.8 MPa |
0.6 - 0.8 MPa |
|
Dimenzije stroja za otpremu |
2400 x 1600 x 1900 mm (Odgovara standardnom kontejneru od 20 stopa) |
3100 x 1800 x 2050 mm (Odgovara standardnom kontejneru od 40 stopa) |
Ključne značajke
Dvostrano-hidrauličko stezanje:Simultane okomite i vodoravne hidrauličke čeljusti učvršćuju cijev neposredno uz rez. Ovo eliminira vibracije i sprječava urušavanje stijenke na tankim-strukturalnim cijevima.
Servo hranjenje zatvorene-petlje:Pozicioniranjem duljine upravlja servo pogon apsolutnog enkodera spojen s preciznim kuglastim navojem, održavajući ponovljive duljine reza tijekom više-smjenskog proizvodnog ciklusa.
Automatizirano podmazivanje maglom:Programabilno mikro{0}}podmazivanje primjenjuje sintetičku tekućinu za rezanje izravno na zube pile tijekom aktivnog hoda rezanja, smanjujući trenje i sprječavajući zavarivanje strugotine bez preplavljivanja radnog područja.
Integrirano upravljanje čipom:Ugrađen- transporter puža za strugotinu usmjerava metalne strugotine dalje od zone rezanja u vanjski spremnik za prikupljanje, sprječavajući nakupljanje strugotine u kućištu mjenjača.
Radni proces
[Police za utovar paketa]
|
v
[Ulazni valjkasti transporter]
|
v
[Servo-zaustav za pozicioniranje pogonjene duljine]
|
v
[Dvostruko hidrauličko stezanje (vertikalno i vodoravno)]
|
v
[TCT pomicanje lista pile prema dolje (podesiva hidraulička/pneumatska brzina)]
|
v
[Automatsko povlačenje i sortiranje ostataka]
|
v
[Tablica akumulacije izlaznog napajanja]
Utovar i hranjenje:Četvrtaste cijevi ulaze iz utovarivača snopova na ulazni valjkasti stol. Servo kolica za pozicioniranje hvata stražnji kraj i gura materijal prema naprijed do programirane duljine reza.
Stezanje:Dvostruki hidraulični škripci čvrsto stežu cijev s obje strane ravnine za rezanje kako bi se uklonile harmonijske vibracije.
Hod rezanja:Motor vretena se uključuje dok se glava pile pomiče prema dolje kontroliranom brzinom kojom upravljaju proporcionalni hidraulički ventili.
Povlačenje i sortiranje:Po završetku rezanja, glava pile se trenutno uvlači, škripci se otpuštaju, a izrezani komad pada na izlaznu traku dok se kratki ostaci usmjeravaju u kantu za otpad.
Prijave
Automobilski okviri i šasije:Rezanje konstrukcijskih četvrtastih cijevi visoke{0}}čvrstoće niske{1}}legure (HSLA) za okvire kamiona, za-zaštitne strukture autobusa (ROPS) i pod-sklopove sjedala.
Industrijski regali i sustavi za skladištenje:-Brzo brisanje uspravnih stupova i konektora greda gdje je pravokutnost (90 stupnjeva +/- 0.05 stupnjeva) kritična za okomito poravnanje sklopa.
Solarna montažna infrastruktura:Obrada pocinčanih čeličnih četvrtastih zakretnih cijevi za jedno-osne solarne pratioce s nultim premazom koji se ljušti na odrezanim rubovima.
Komercijalni namještaj i oprema za fitness:Čisto,{0}}rezanje tankih-cijevi od ugljičnog čelika (1,5 mm - 3.0 mm) bez srha za pripremu komponenti za automatizirane robotske ćelije za zavarivanje.
Alati i konfiguracija
Odabir oštrice:Kompatibilan s listovima kružne pile s vrhom od volfram karbida (TCT) (Z=60 do 120 zuba ovisno o debljini stjenke) i bi-metalnim listovima za tračne pile za teške-zidne konstrukcijske profile.
Kontrolni sustav:Siemens S7-1200 PLC uparen s 10-inčnim HMI dodirnim panelom u boji. Operateri unose količine šarže, duljine reza i upozorenja o pragu vijeka trajanja oštrice izravno u redove poslova.
Hidraulička pogonska jedinica:Integrirani Vickers/Rexroth proporcionalni ventili daju podesivi pritisak stezanja kako bi se spriječilo gnječenje profila tankih{0}}zida (< 1.5 mm) while securing heavy-wall sections (>6 mm).
Prilagodba
Linije za automatizaciju bez posade:Integracija s automatskim slagačima paketa, jedinicama za lasersko označavanje za sljedivost dijelova i robotima za sortiranje s više-stanica.
Proširene tablice ulaza/izlaza:Prilagođene modularne valjkaste staze ili trakasti transporteri veličine od 3 do 12 metara na temelju duljine sirovine.
Specijalizirani profili čeljusti:Prilagođene-glodane čeljusti koje odgovaraju ne-standardnim radijusima, debelim-zidnim pravokutnim profilima ili više-kanalnim ekstrudiranim profilima.
Kvaliteta i testiranje
Proizvodne operacije pridržavaju se standarda upravljanja kvalitetom ISO 9001, kombinirajući rezanje teških-ploča putem CNC fiber lasera, precizno bušenje glava pile od lijevanog-željeza na Mazak horizontalnim obradnim centrima i ručno struganje kliznih staza za postizanje klizne paralelnosti unutar 0,015 mm / 1000 mm.
Revizija dimenzija:Svaki okvir stroja prolazi tri-provjere koordinatnog mjernog stroja (CMM) za pravokutnost i paralelizam prije pod-sklopa.
Ne-opterećenje i testiranje rada pod opterećenjem:Svaka jedinica izvodi kontinuirani 72-satni test suhog ciklusa nakon kojeg slijedi 8-satni test rezanja uživo korištenjem standardne četvrtaste cijevi od ugljičnog čelika (100 x 100 x 4 mm) za provjeru pravokutnosti rezanja, stabilnosti dodavanja i brzine evakuacije strugotine.
Električna usklađenost:Upravljački ormarići ožičeni su prema standardima NFPA 79 i CE, koristeći Schneider i Siemens industrijsku sklopku sa zaštitom od-faznog gubitka i usklađenošću s kategorijom 0 zaustavljanja u nuždi.
FAQ
P: Kako stroj sprječava neravnine na reznom rubu četvrtaste cijevi?
O: Stvaranje neravnina spriječeno je kroz tri kombinirana mehanizma: hidraulično stezanje s dvije -strane koje eliminira mikro-vibracije tijekom izlaska oštrice, kruto TCT zatezanje oštrice pile i precizna kontrola varijabilne frekvencije dolje. Rezultirajući rez ne zahtijeva dodatno ručno skidanje ivica ili brušenje prije zavarivanja.
P: Koja je minimalna duljina ostatka i kako se stroj bavi optimizacijom otpada?
O: Standardna pneumatska hvataljka ostavlja minimalnu duljinu ostatka od 50 mm. Softver za upravljanje PLC-om uključuje algoritam za optimizaciju zaliha koji izračunava više{2}}dijelne uzorke rezanja iz standardnih duljina neobrađenih cijevi od 6 ili 12 metara kako bi se smanjilo stvaranje otpada.
P: Može li ova pila raditi s četvrtastim cijevima od nehrđajućeg čelika i aluminija?
O: Da. Zamjenom specifikacije TCT oštrice, podešavanjem broja okretaja vretena preko postavke HMI pretvarača i promjenom medija za podmazivanje (primjenom specijaliziranog čistog reznog ulja za nehrđajući čelik ili sintetičke emulzije za aluminij), stroj obrađuje austenitni nehrđajući čelik (304/316) i strukturne ekstruzije aluminija (6061-T6).
P: Koliki je očekivani životni vijek TCT lista pile i kako se upravlja zamjenom?
O: Standardna TCT oštrica daje između 3000 do 5000 rezova na cijevima od ugljičnog čelika 100 x 100 mm, ovisno o debljini stijenke i brzini dodavanja. Istrošenost oštrice prati se putem automatskog upozorenja-brojanja ciklusa na HMI-ju. Oštrice se mogu ukloniti i zamijeniti standardnim ručnim alatom u roku od 10 minuta.
P: Koje su instalacije i pripreme za pod u trgovini potrebne prije postavljanja?
O: Mjesto postavljanja zahtijeva izravnati betonski pod (minimalna debljina 150 mm), 3-fazno napajanje (standardno 380V/480V, 50/60Hz) i neovisni dovod komprimiranog zraka koji dovodi stabilnih 0,6 MPa do 0,8 MPa pri 300 L/min. Standardni strojevi isporučuju se potpuno sastavljeni u kontejnerima, zahtijevajući samo pričvršćivanje sidrenim vijcima i pomoćne priključke.
P: Koje je standardno jamstvo i dostupnost rezervnih dijelova za međunarodne narudžbe?
O: Stroj ima 12-mjesečno standardno jamstvo koje pokriva sve mehaničke i električne sklopove (isključujući potrošne listove pile i brtve). Kritične električne komponente (PLC, pretvarači, servo pogoni) standardne su stavke iz globalnih izvora, a zamjenski pneumatski cilindri, ventili i habajuće ploče skladište se u našem središnjem skladištu za otpremu u roku od 48 sati
Popularni tagovi: stroj za piljenje četvrtastih cijevi, Kina proizvođači, dobavljači, tvornica pila za četvrtaste cijevi
Mogli biste i voljeti




Pošaljite upit