


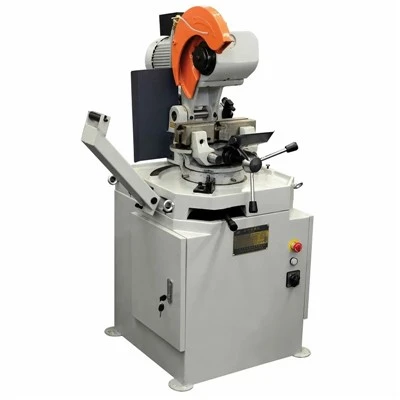
Stroj za piljenje šipki
Industrijski-stroj za piljenje šipki za teške uvjete rada
Projektiran za kontinuiranu više{0}}smjensku proizvodnju u zahtjevnim okruženjima za obradu metala, ovaj industrijski stroj za piljenje šipki pruža visoku-preciznost, ravne rezove preko čvrstog ugljičnog čelika, legiranog čelika, nehrđajućeg čelika i šipki od titana. Konstruirana oko baze od-meehanite lijevanog željeza smanjene naprezanja, teška težina stroja (3.200 kg do 8.500 kg) prigušuje visoko-frekventne rezne harmonike kako bi se spriječilo prerano mikro-lomljenje zuba. Dvostruki hidraulični stezni škripci istovremeno hvataju obje strane zareza kako bi se eliminiralo pomicanje materijala, dok rashladna tekućina za izravni-potop otvora cilja točno sučelje izlaza vodilice oštrice za kontrolu toplinskog širenja na-poprečnim-presjecima-promjera.
Tehničke specifikacije
|
Parametar |
Specifikacija Raspon / Vrijednost |
|
Maksimalni kapacitet rezanja (okruglo) |
300 mm – 800 mm |
|
Maksimalni kapacitet rezanja (pravokutno) |
600 x 400 mm – 1000 x 600 mm |
|
Dimenzije oštrice |
41 x 1,3 mm do 67 x 1,6 mm |
|
Glavni pogonski motor |
7,5 kW – 18,5 kW (vektor-upravljani pretvarač) |
|
Brzina oštrice |
15 – 120 m/min (bezstupanjska promjenjiva frekvencija) |
|
Tlak hidrauličkog sustava |
4 – 6 MPa (podesivi proporcionalni ventili) |
|
Hod hranjenja (jedan indeks) |
500 mm (auto-indeksiranje više-hoda do 2000 mm) |
|
Težina stroja |
3.200 kg – 8.500 kg |
Ključne značajke
Okomito vođenje krutog dvostrukog-stupa:Čvrsti-konstrukcijski čelični stupovi, precizno brušeni i tvrdo-kromirani do 0,02 mm površinske tolerancije, održavaju apsolutnu pravokutnost oštrice tijekom dubokog-rezanja trupaca od teške legure.
Vektorski-kontrolirani pogon noževa:Planetarni mjenjač uparen s AC inverterskim pogonom visokog-okretnog momenta usklađuje brzinu površine noža točno s tvrdoćom materijala, sprječavajući pad-okretnog momenta tijekom velikih-proboja opterećenja.
Hidraulički sustav zatezanja trake:Integrirani hidraulički krug -poduprt akumulatorom primjenjuje konstantnu silu zatezanja od 250 N/mm² na kotač u praznom hodu, apsorbirajući toplinsko istezanje noža tijekom produljenih proizvodnih ciklusa.
Automatizirano upravljanje strugotinama:Integrirani transporter strugotine -tipa strugača koji radi ispod postolja za rezanje sprječava nakupljanje strugotine i nakupljanje rashladne tekućine tijekom operacija s-velikim unosom konstrukcijskog čelika.
Be-kontaktno mjerenje visine materijala:Optoelektronički senzori mjere visinu neobrađene šipke prije prilaznog hoda, eliminirajući vrijeme -rezanja zrakom i optimizirajući trajanje ciklusa.
Radni proces
Učitavanje i indeksiranje:Sirova šipka dovodi se preko-teških valjkastih stolova u zonu stezanja; škripci za automatsko-indeksiranje stežu materijal i postavljaju ga uz mehanički graničnik duljine unutar tolerancije plus-minus 0,2 mm.
Stezanje materijala:Glavni prednji i stražnji hidraulički škripci zatvaraju se istovremeno, učvršćujući šipku s obje strane linije zareza kako bi se spriječilo priklještenje i vibracije dok rez završava.
Pristup i otkrivanje:Glava pile brzo se spušta u brzom-načinu rada sve dok se oštrica ne zaustavi 2 mm iznad površine zaliha, automatski se prebacujući na programiranu brzinu rezanja.
Izvođenje rezanja:Traka s bi-metalnim ili-karbidnim vrhom prodire u materijal pod zatvorenom-petljom hidrauličke kontrole tlaka dolje, kontinuirano čisteći strugotine putem visoko{3}}tlačnih mlaznica rashladnog sredstva.
Povlačenje i ponovno postavljanje:Nakon probijanja, oštrica se zaustavlja, povlači okomito za 10 mm, škripci se oslobađaju i započinje sljedeći automatski ciklus indeksiranja.
Prijave
Servisni centri za čelik:Visok{0}}obujam, više-smjensko proizvodno rezanje konstrukcijskih čeličnih šipki, ugljičnih okruglih i pravokutnih cvjetova za komercijalnu distribuciju.
Kovačnice:Rezanje gredica od teških legura i alatnog čelika prije kovanja-čekićem ili hidrauličnom prešom.
Proizvodnja komponenti za zrakoplovstvo:Precizno profiliranje visoko{0}}nikl superlegura, Inconela i titanskih šipki sa strogim zahtjevima metalurškog integriteta.
Proizvodnja pogonskih sklopova za automobile:-Izrada osovina prijenosa, praznih osovina i zglobova upravljača velikom brzinom od valjanih čeličnih šipki.
Alati i konfiguracija
Odabir oštrice: Compatible with bi-metal M42/M51 blades for general alloy steels and specialized multi-chip carbide-tipped band saws for high-hardness materials (>HRC 45).
Ulazni i izlazni valjkasti stolovi:Modularni mrtvi ili pokretani valjkasti transporteri dostupni u koracima od 2 metra, opremljeni mehaničkim graničnicima za mjerenje duljine ili digitalnim DRO koderima.
Uređaji za rezanje snopova:Gornji{0}}vertikalni hidraulički stezni dodaci konfigurirani za istovremeno rezanje više{1}}šipaka okruglih dijelova ili cijevi manjeg promjera.
Sustav podmazivanja maglom:Opcija podmazivanja s minimalnom količinom (MQL) dostupna je za suhe -operacije čipova, smanjujući troškove odlaganja rashladne tekućine i korake sekundarnog čišćenja.
Prilagodba
Produženi hod hranjenja:Prilagođena multi{0}}logika indeksiranja integrirana u PLC za automatizirano rezanje duljina šipki koje prelaze standardne ovojnice stroja.
Integracija automatizirane sortacije:Moduli za sinkronizaciju za povezivanje otvora za pražnjenje pile s nizvodnim spremnicima za sortiranje, robotskim rukovateljima ili vagama.
Specijalni naponski inženjering:Električni upravljački ormarići izrađeni u skladu s regionalnim sigurnosnim standardima, uključujući UL/CSA specifikacije i specifične industrijske napone napajanja (480V / 60Hz ili 575V).
Kvaliteta i testiranje
Strukturni okviri podvrgavaju se toplinskom žarenju na 600 stupnjeva nakon zavarivanja kako bi se uklonio unutarnji zaostali napon prije preciznog CNC bušenja. Svaki sklopljeni stroj podvrgava se obveznom 72-satnom kontinuiranom suhom-testiranju nakon čega slijedi probni rez uživo na 400 mm kovanoj čeličnoj šipki 4140. Dimenzionalna pravokutnost, ravnost i paralelnost preko rezne površine provjeravaju se pomoću laserskih interferometra, čime se osigurava maksimalno odstupanje ispod 0,1 mm na 100 mm visine rezanja. Protokoli upravljanja kvalitetom ISO 9001 reguliraju ulaznu inspekciju materijala, ispitivanje podsklopova i konačnu validaciju električne sigurnosti.
FAQ
P: Kako stroj sprječava zanošenje oštrice pri rezanju šipki od legiranog čelika velikog-promjera i visokog-?
O: Odstupanje oštrice minimizirano je krutim okomitim vođenjem s dvo{0}}stupom, karbidnim vodećim umetcima koji primjenjuju bočnu stabilizaciju blizu točke rezanja i zatvorenom{1}}hidrauličkom regulacijom dolje koja automatski prilagođava brzinu dodavanja kada naiđe na unutarnje nedosljednosti materijala.
P: Što je tipični gubitak zareza i kako štedi troškove materijala?
O: Standardna debljina oštrice kreće se od 1,3 mm do 1,6 mm, što rezultira uskom širinom zareza od približno 1,5 mm do 1,8 mm. Ovaj tanki-profil za proreze čuva skupe sirovine poput titana i alatnog čelika u usporedbi s tradicionalnim hladnim pilama ili metodama rezanja.
P: Može li se pila integrirati u postojeću automatiziranu liniju za rezanje-na-dužinu?
O: Da. Siemensov PLC upravljački sustav ima standardne digitalne I/O protokole usklađivanja i Ethernet komunikacijske priključke, omogućujući besprijekornu integraciju s gornjim policama za skladištenje materijala i nizvodnu robotiku za skidanje srha ili rukovanje.
P: Koje je održavanje potrebno kako bi se osigurala dosljedna točnost rezanja tijekom više-smjenskog rada?
O: Svakodnevno održavanje uključuje provjeru istrošenosti vodilica oštrica od tvrdog metala, uklanjanje strugotine s transportera strugotine, provjeru koncentracije rashladne tekućine i čišćenje optičkih senzora. Tjedne provjere usmjerene su na razine hidrauličke tekućine, zatezanje žičane četke i pregled pogonskog remena.
P: Koje je standardno vrijeme isporuke zamjenskih potrošnih dijelova kao što su vodilice i zatezni cilindri?
O: Uobičajene komponente za habanje, uključujući jastučiće od tvrdog metala, žičane četke, pogonske remene i hidraulične brtve, skladište se lokalno u regionalnim distribucijskim centrima za otpremu u roku od 24 sata. Kritični strukturni ili električni sklopovi isporučuju se izravno iz tvorničkog inventara.
P: Koje su sigurnosne blokade integrirane u kućište za zaštitu operatera?
O: Isprepleteni sigurnosni prekidači sprječavaju rad noža kada su pristupna vrata otvorena. Hidraulički sigurnosni ventili sprječavaju katastrofalni kvar stezanja tijekom prekida napajanja, a tipke za zaustavljanje u nuždi smještene su i na upravljačkoj ploči iu zonama pražnjenja.
Popularni tagovi: stroj za piljenje šipki, Kina proizvođači strojeva za piljenje šipki, dobavljači, tvornica
Mogli biste i voljeti



Pošaljite upit