


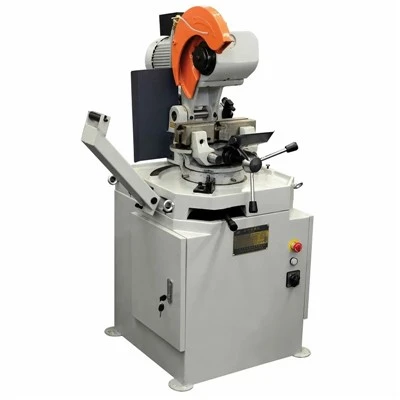
Stroj za piljenje pravokutnih cijevi
Stroj za piljenje pravokutnih cijevi industrijski je sustav za rezanje napravljen za visoko{0}}produktivno, precizno dimenzioniranje cijevi od konstrukcijskog čelika i legura. Dizajniran za kontinuirane operacije smjene, integrira krute mehaničke strukture sa servo-pokretanim mehanizmima za uvlačenje kako bi se eliminirale vibracije, smanjio gubitak zareza i održala stroga okomitost preko debelih i tankih-zidnih profila. Strukturne komponente podvrgavaju se-žarenju za ublažavanje naprezanja prije precizne CNC obrade kako bi se održala stabilnost dimenzija pod velikim opterećenjima rezanja.
Tehničke specifikacije
|
Stavka specifikacije |
Industrijski standardni model |
Prilagođeni-model za teške uvjete rada |
|
Maksimalni pravokutni profil (V x Š) |
300 x 200 mm |
500 x 300 mm |
|
Maksimalna debljina stijenke |
16 mm (ugljični čelik) |
25 mm (ugljični čelik) |
|
Tolerancija duljine rezanja |
+/- 0.2 mm po metru |
+/- 0.15 mm po metru |
|
Snaga motora glavne pile |
15 kW |
30 kW |
|
Periferna brzina noža |
20 - 120 m/min (upravljano izmjenjivačem) |
15 - 100 m/min (upravljano izmjenjivačem) |
|
Tlak hidrauličkog sustava |
12 MPa |
16 MPa |
|
Servo pogon za hranjenje |
3,8 kW apsolutni koder |
7,5 kW apsolutni koder |
Ključne značajke
Čvrsto vođenje s dva-stupa:Glava pile pomiče se uz dvostruku preciznost-brušenih okomitih stupova koji su prethodno-opterećeni linearnim valjkastim ležajevima, potiskujući klepetanje i produžujući životni vijek oštrice pile od karbida.
Hidrauličko stezanje s više{0}}točaka:Sinkronizirani okomiti i vodoravni stezni škripci učvršćuju cijev s obje strane zareza, sprječavajući urušavanje stijenke na šupljim dijelovima tankih-zidki i smanjujući vibracije.
Mjerenje duljine zatvorene-petlje:Ubacivanje materijala koristi visoko{0}}sustav kodera-i-zupčanika izoliran od zone rezanja, osiguravajući precizno pozicioniranje bez obzira na klizanje materijala.
Programabilni parametri rezanja:Operatori unose kvalitetu materijala, debljinu stjenke i dimenzije preko HMI-a; PLC automatski prilagođava brzinu napredovanja prema dolje i brzinu noža kako bi odgovarali poprečnom-presjeku.
Integracija upravljanja čipom:Ugrađeni-dvostruki pužovi za strugotine i spremnik za filtriranje-rashladne tekućine visokog protoka sprječavaju nakupljanje topline na sučelju rezanja i kontinuirano čiste željezne ostatke.
Radni proces
Učitavanje paketa i izdvajanje:Snopovi pravokutnih cijevi leže na hidrauličnoj utovarnoj platformi, gdje stepenasti-mehanizam za dopremanje odvaja pojedinačne cijevi na ulazni valjkasti transporter.
Pozicioniranje materijala:Servo{0}}pokretani nosač hvataljke steže stražnji kraj cijevi i usmjerava ga naprijed prema mehaničkom graničniku koji se može uvući na programiranu duljinu reza.
Sigurno stezanje:Glavni i pomoćni hidraulički škripci stežu profil čvrsto uz ravninu rezanja kako bi izolirali zonu rezanja od mehaničke rezonancije.
Ciklus piljenja:Oštrica pile ubrzava do programirane brzine, primjenjuje silazno kretanje kontrolirano proporcionalnim hidrauličkim ventilom i reže kroz profil s odmjerenim ubrizgavanjem rashladne tekućine.
Uvlačenje i pražnjenje:Po dovršetku rezanja, glava pile se uvlači okomito, škripci se otpuštaju, a izrezani komad se prenosi preko izlaznih poprečnih-transportera za pražnjenje, dok ostaci otpada padaju u odvojeni spremnik.
Prijave
Strukturalna čelična konstrukcija:Dimenzioniranje pravokutnih šupljih konstrukcijskih sekcija (HSS) za građevinske okvire, nosače mostova i modularne nosače postrojenja.
Proizvodnja automobila:Rezanje-čeličnih tračnica šasije, poprečnih nosača i udarnih greda visoke čvrstoće gdje pravokutnost dimenzija izravno utječe na točnost robotskog zavarivanja.
Rukovanje materijalom i regali:Proizvodnja stupova i-nosivih greda za visoko{1}}skladišne skladišne sustave i teške industrijske police.
Poljoprivredna oprema:Izrada okvira šasije i sklopova kuka od teških-zidnih konstrukcijskih cijevi.
Alati i konfiguracija
Odabir lista pile:Koristi TCT (Tungsten Carbide Tipped) kružne pile ili bi-metalne tračne pile, ovisno o specifičnoj konfiguraciji stroja. TCT oštrice imaju specijaliziranu geometriju zuba (Triple Chip Grind) optimiziranu za cijevi od ugljičnog čelika do 60 HRC.
Sustav rashladnog sredstva:Koristi emulzijsko rashladno postrojenje opremljeno magnetskim separatorima strugotine i taložnim spremnikom od 300 litara za filtriranje sitnih metala do 20 mikrona.
Električne kontrole:Izgrađen oko Siemens S7{1}}1200 PLC i Comfort Panel HMI platformi, koristeći Schneiderov nisko{2}}naponski rasklopni uređaj smješten u-nepropusnom za prašinu,-električnom ormariću hlađenom izmjenjivačem topline (IP54).
Prilagodba
Automatizacija ulaza/izlaza:Modularni valjkasti stolovi, utovarivači snopova i mehanizmi za sortiranje mogu se konstruirati tako da odgovaraju postojećim rasporedima tvorničkih odjeljaka i zahtjevima duljine (6 m do 12 m duljine zaliha).
Integracija s jedinicama za skidanje ivica:Inline stanice za skidanje srha ili iskošenje mogu se sinkronizirati izravno iza izlaza piljenja kako bi se uklonile oštre srhe prije nizvodnog zavarivanja ili pakiranja.
Usklađenost s naponom i sigurnošću:Električni sustavi prilagođavaju se regionalnim standardima, uključujući ploče usklađene s UL/CSA za sjevernoameričke instalacije i sigurnosne blokade usklađene s CE za europske objekte.
Kvaliteta i testiranje
Strukturalni okviri izrađeni su od konstrukcijskih čeličnih ploča, zavareni postupcima zaštićenog metalnog luka od strane AWS-certificiranih zavarivača, a zatim su žareni u plinskoj-peći na 600 stupnjeva kako bi se uklonili zaostali unutarnji stresovi. Glavne operacije bušenja izvode se na podnim-CNC bušilicama u temperaturno-kontroliranom prostoru za obradu kako bi se osiguralo paralelno poravnanje vodilica glave pile unutar 0,03 mm preko 1 metra raspona. Svaki stroj podvrgava se obaveznom 72{10}}satnom-testiranju rada na suhom nakon čega slijede stvarni testovi rezanja na epruvetama s uzorcima koje dostavlja kupac, provjeravajući brzinu rezanja, toleranciju duljine i pravokutnost prije stavljanja u sanduke i slanja.
FAQ
P: Kako stroj sprječava neravnine na unutarnjoj strani pravokutne cijevi?
O: Stvaranje srha je minimalizirano kroz kruto mehaničko vođenje s dvostrukim -stupom, sinkronizirano hidraulično stezanje u više-točaka koje imobilizira stijenke zone rezanja i programabilnu kontrolu dolje koja usklađuje zahvat zuba oštrice s točnom debljinom stijenke.
P: Koja je minimalna preostala duljina za minimiziranje materijalnog otpada?
O: Standardna konfiguracija stroja daje duljinu stražnjeg ostatka od 100 mm. Dodatna postavka kratkog-ostatka zahvata može smanjiti to na 40 mm za cijevi od-legura visoke vrijednosti.
P: Može li ovaj stroj obrađivati aluminijske strukturne profile kao i ugljični čelik?
O: Da. Prelaskom na oštrice s karbidnim-vrhom dizajnirane za-neželjezne metale, podešavanjem periferne brzine oštrice putem pretvarača i prebacivanjem na podmazivanje maglicom, stroj reže aluminijske strukturne ekstruzije bez razmazivanja materijala.
P: Koji su komunalozi potrebni u tvornici za instalaciju?
O: Stroj zahtijeva 3-fazno električno napajanje (standardno 480V/60Hz ili 380V/50Hz), dovod komprimiranog zraka od 0,6 MPa za pneumatske solenoide i mlaznice za ispuhivanje, te rashladnu tekućinu koja se miješa s vodom u omjeru 10:1.
P: Kako se na međunarodnoj razini postupa s rezervnim dijelovima i tehničkom podrškom?
O: Kritične habajuće komponente kao što su vodilice, oštrice pile i brtve drže se na zalihama za trenutnu otpremu zračnim prijevozom. PLC programi podržavaju daljinske dijagnostičke module putem Ethernet veze za-rješavanje problema od strane naših inženjera elektrotehnike.
P: Koje je preventivno održavanje potrebno za održavanje tolerancije duljine +/- 0.2 mm?
O: Operateri moraju svakodnevno provjeravati koncentraciju rashladne tekućine, isprazniti transporter strugotine i provjeriti istrošenost zuba oštrice. Mjesečno održavanje zahtijeva podmazivanje blokova linearnih vodilica, provjeru razine hidrauličkog ulja i provjeru napetosti spojnice kodera.
Popularni tagovi: stroj za piljenje pravokutnih cijevi, Kina proizvođači strojeva za piljenje pravokutnih cijevi, dobavljači, tvornica
Mogli biste i voljeti




Pošaljite upit