


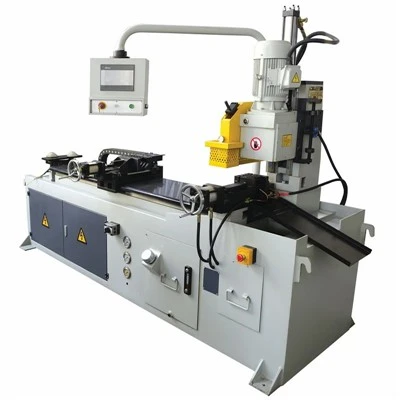
Automatski stroj za hladno piljenje
Automatski stroj za hladno piljenje|Vodič za industrijsku tehniku i nabavu
Automatska hladna pila izvodi-brze i precizne operacije rezanja-na ugljičnom čeliku, legiranom čeliku, nehrđajućem čeliku i profilima od obojenih metala. Za razliku od abrazivnih pila za rezanje ili frikcijskih pila, postupak hladnog-rezivanja-na niskim{4}}temperaturama prenosi toplinu rezanja u strugotine, a ne u obradak, sprječavajući toplinsko izobličenje, metalurške promjene i zone-pogođene toplinom (HAZ).
Izgrađen na visokoj-čeličnoj podlozi-oslobljene izrade, stroj integrira servo-sustav dopremanja materijala i hidraulički stezni mehanizam za održavanje stroge ponovljivosti dimenzija. Tvornički-integrirane CNC kontrole upravljaju programabilnim serijskim rezanjem, automatskim razvrstavanjem krajeva usjeva i-praćenjem opterećenja oštrice u stvarnom-vremenu, u skladu s neprekinutim-proizvodnim zahtjevima u više-smjenama u visoko{7}}proizvodnim okruženjima.
Tehničke specifikacije i inženjerski resursi
|
Tehnički parametar |
Raspon specifikacije / standardna vrijednost |
|
Maks. Kapacitet rezanja (okruglo) |
Φ15 - Φ120 mm (ovisno o modelu-) |
|
Maks. Kapacitet rezanja (kvadrat/pravokutnik) |
Do 100 x 100 mm |
|
Promjer lista pile |
250 - 450 mm |
|
Snaga motora vretena |
5.5 - 15 kW (inverter-kontrolirana promjenjiva brzina) |
|
Brzina vretena oštrice |
30 - 200 RPM (podesivo prema tvrdoći materijala) |
|
Takt dodavanja materijala (jedan ciklus) |
1000 mm (auto-indeksiranje za veće duljine) |
|
Tolerancija rezanja po duljini |
±0,1 mm |
|
Minimalna duljina ostatka |
Manje od ili jednako 50 mm |
|
Tlak hidrauličkog sustava |
5 - 7 MPa |
|
Opskrba električnom energijom |
380V, 50/60Hz, 3 faze (prilagodljivo regionalnim standardima) |
Ključne značajke
Kruta glava pile od lijevanog željeza:Apsorbira harmonične vibracije tijekom zahvaćanja zuba, produžujući zadržavanje ruba TCT oštrice i minimizirajući tresenje površine.
Servo dovod materijala zatvorene-petlje:Koristi precizni kuglični vijak i pogon apsolutnog kodera za uklanjanje klizanja i pozicioniranje zaliha unutar tolerancije od ±0,1 mm.
Sinkronizirano vertikalno klizno navođenje:Koristi očvrsnute linearne vodilice s automatskim centraliziranim podmazivanjem kako bi se osiguralo glatko okomito uranjanje i dosljedna raspodjela sile rezanja.
Konfiguracija stezanja škripca:Sadrži neovisne okomite i vodoravne hidrauličke stezaljke koje imobiliziraju profil neposredno uz liniju reza, eliminirajući vibracije materijala i stvaranje neravnina.
Integrirano upravljanje čipom:Uključuje interni transporter otpada i visokotlačni{0}}sustav rashladne tekućine koji odmah uklanja vruće strugotine iz zone rezanja, sprječavajući začepljenje oštrice.
Prilagodljivo praćenje zakretnog momenta:Kontinuirano prati opterećenje motora vretena; PLC trenutno uvlači oštricu ako se otkrije abnormalni otpor ili lomljenje zuba.
Radni proces i demonstracija rada
Učitavanje i indeksiranje:Svežanj ili pojedinačni kundak utovaruje se na kosi punjač spremnika. Servo hvataljka steže materijal i pomiče ga do programirane duljine reza uz mehanički referentni graničnik.
Sigurno stezanje:Hidrauličke okomite i vodoravne stezne čeljusti zahvaćaju istovremeno s obje strane ravnine oštrice kako bi zaključale profil u položaju.
Početak podmazivanja:Rashladno sredstvo u obliku magle ili rashladne tekućine raspršuje se na zube TCT oštrice neposredno prije kontakta s materijalom kako bi se smanjilo trenje.
Kontrolirano uranjanje:Glava pile spušta se parametriziranom brzinom napredovanja kojom upravlja proporcionalni hidraulički ventil, usklađujući zahtjeve za opterećenjem strugotine s određenim poprečnim-presjekom materijala.
Povlačenje i sortiranje:Po dovršetku rezanja, glava pile se povlači u svoj početni položaj, stezaljke se otpuštaju, a odrezani dio pada u otvor za pražnjenje ili spremnik za sortiranje, dok stražnji dio ispušta ostatke otpada u namjenski spremnik.
Pregled ciklusa rezanja uživo:Pogledajte [Hi-Operational Video Demo] koji prikazuje automatizirano hranjenje snopova,-odvajanje poprečnih-presjeka bez bru-i pneumatsko razvrstavanje u proizvodnom-pogonu u više smjena uživo.
Prijave
Proizvodnja automobilskih dijelova:Rezanje cijevi ovjesa, stupova upravljača, pogonskih osovina i cijevi ispušnog sustava koje zahtijevaju male tolerancije duljine i čiste krajeve spremne za naknadno robotsko zavarivanje.
Servisni centri i skladištenje čelika:Brza -brza serijska obrada cijevi od ugljičnog čelika, strukturnih kanala i čvrstih okruglih šipki do prilagođenih duljina kupaca.
Cijevi za industrijski namještaj i uređaje:Proizvodnja čeličnih cijevi s tankim-stjenkama bez ivica za okvire stolova, police i unutarnje strukture kućišta uređaja.
Teški strojevi i oprema:Hidraulički cilindri za dimenzioniranje, konstrukcijski nosači i razmaknice proizvedeni od srednje-ugljičnog i legiranog čelika.
Alati i konfiguracija
TCT listovi pile:Koristi industrijske oštrice s vrhom od volfram karbida (promjera od 285 mm do 425 mm) sa specijaliziranim geometrijama zuba (PVD presvučene) optimizirane za nehrđajući čelik, konstrukcijski ugljični čelik ili obojene metale.
Dodaci za rezanje snopova:Opcijske više{0}}slojne V-blok čeljusti omogućuju istovremeno rezanje više manjih cijevi ili šipki po ciklusu, povećavajući izlazni volumen.
Sustavi transportnih traka za istovar:Skalabilni stolovi za auto-razvrstavanje opremljeni pneumatskim izbacivačima za odvajanje kratkih ostataka usjeva od gotovih rezanih dijelova.
Sustav rashladnog sredstva za maglu (MQL):Sustav podmazivanja s minimalnom količinom koji isporučuje mikro-kapljice sintetičkog ulja izravno na oštricu, eliminirajući potrebe za pranjem dijelova nakon-reza.
Prilagodba
Proizvodne operacije zahtijevaju prilagodbu stroja specifičnim ograničenjima pogona i portfelju materijala. Inženjerske konfiguracije uključuju:
Prilagođeni profili čeljusti:Precizne CNC-strojno obrađene stezne čeljusti konturirane u nepravilne šuplje ekstruzije, šesterokutne šipke ili specijalizirane strukturne profile kako bi se spriječilo drobljenje površine.
Proširena automatizacija ulaza/izlaza:Integracija s portalnim utovarivačima, uređajima za dešifriranje paketa i robotskim prijenosnim rukama za-gašenje automatiziranih ćelija.
Integracija napona i sigurnosti:Prilagodba regionalnim električnim standardima (kontrolne ploče usklađene s UL/CSA, NFPA 79) i specijalizirani zaštitni paketi sigurnosne blokade.
Kvaliteta i testiranje
Konzistentnost proizvodnje oslanja se na rigorozne interne protokole izrade i montaže implementirane u našem proizvodnom pogonu:
Strukturna strojna obrada:Postolje glavnog stroja i glave pile glodaju se na CNC portalnim bušilicama-velikog formata u-okruženju s kontroliranom temperaturom kako bi se održala geometrijska paralelnost unutar 0,02 mm u rasponu od 1 metra.
Ublažavanje stresa:Zavareni čelični proizvodi podvrgavaju se toplinskom žarenju i ublažavanju vibracijskog naprezanja prije završne strojne obrade kako bi se uklonilo zaostalo strukturno savijanje.
Inspekcija komponente:Ulazni hidraulični razdjelnici, servo motori i električni razvodni uređaji provjeravaju se pomoću CMM-a (strojevi za koordinatno mjerenje) i električnih stolova za opterećenje.
Tvorničko prijemno ispitivanje (FAT):Svaka sastavljena hladna pila podvrgava se neprekidnom 8{1}}satnom-ciklusu rada na suhom nakon čega slijede stvarni pokusi rezanja metala korištenjem standardnih ispitnih profila za provjeru pravokutnosti rezanja, ponovljivosti dužine i pragova vibracija prije stavljanja u sanduk. Kupci su pozvani da sudjeluju u fizičkim ili live-streaming FAT sesijama koristeći vlastite uzorke materijala.
FAQ
P: Koja je maksimalna debljina stijenke i tvrdoća materijala koji ovaj stroj može obraditi?
O: Stroj reže ugljične i legirane čelike do tvrdoće HRC 40. Za ograničenja debljine stijenke, šuplji profili do 12 mm debljine stijenke i pune šipke do Φ120 mm mogu se učinkovito obraditi, ovisno o specifičnom modelu i odabranom koraku zuba oštrice.
P: Kako stroj za hladno piljenje sprječava neravnine u usporedbi s trenjem ili abrazivnim rezanjem?
O: Hladno piljenje koristi krutu TCT kružnu oštricu koja se pokreće pri niskim okretajima (30 - 200 RPM) s pozitivnim nagibnim kutovima koji čisto režu metal. Ovo stvara kontinuiranu debelu strugotinu koja odnosi toplinu rezanja, ostavljajući hladan, gladak rub bez toplinske promjene boje i praktički bez vanjskih ili unutarnjih srha.
P: Koji je tipični životni vijek oštrice i kako se upravlja troškovima zamjene?
O: Životni vijek oštrice uvelike ovisi o vrsti materijala, debljini stjenke i pravilnom programiranju brzine napredovanja. Na standardnim konstrukcijskim cijevima od ugljičnog čelika, visoko{1}}TCT oštrica daje između 3000 do 6000 rezova prije nego što je potrebno profesionalno oštrenje. Oštrice se obično mogu naoštriti 4 do 6 puta.
P: Može li se stroj integrirati s postojećom opremom za skidanje srha ili pranje?
O: Da. PLC upravljački sustav ima standardne digitalne I/O protokole usklađivanja (kao što su Ethernet/IP ili kontakti-releja bez potencijala) za sinkronizaciju operacija s nizvodnim strojevima za skošenje, jedinicama za pranje ili automatiziranim mjernim stolovima.
P: Koje su komunalije potrebne na podu trgovine za instalaciju?
O: Instalacija zahtijeva 3-fazno industrijsko napajanje (380V/415V/480V kako je navedeno), dovod komprimiranog zraka na 0.6 - 0.8 MPa za pokretanje pneumatskog cilindra i sigurnu, ravnu betonsku temeljnu ploču koja može izdržati težinu stroja (1,800 - 3,500 kg).
P: Koje je standardno vrijeme isporuke i postupak tvorničkog prihvaćanja?
O: Standardne konfiguracije stroja isporučuju se unutar 4 do 6 tjedana od potvrde narudžbe. Prilagođeni alati ili integrirane linije za automatizaciju zahtijevaju 8 do 12 tjedana. Klijenti mogu zakazati tvornički prijemni test na licu mjesta ili na daljinu (FAT) kako bi pregledali izvješća o toleranciji i testirali-izrezane uzorke prije-potpisa konačne pošiljke.
Popularni tagovi: automatski stroj za hladno piljenje, proizvođači, dobavljači, tvornica automatskih strojeva za hladno piljenje u Kini
Sljedeći
Karbidna hladna pilaMogli biste i voljeti



Pošaljite upit